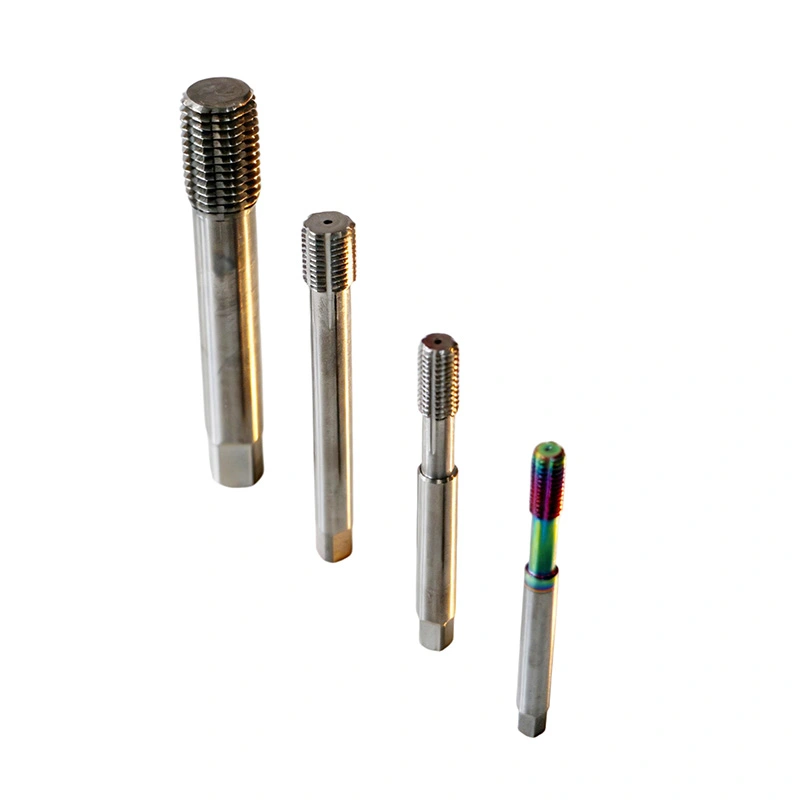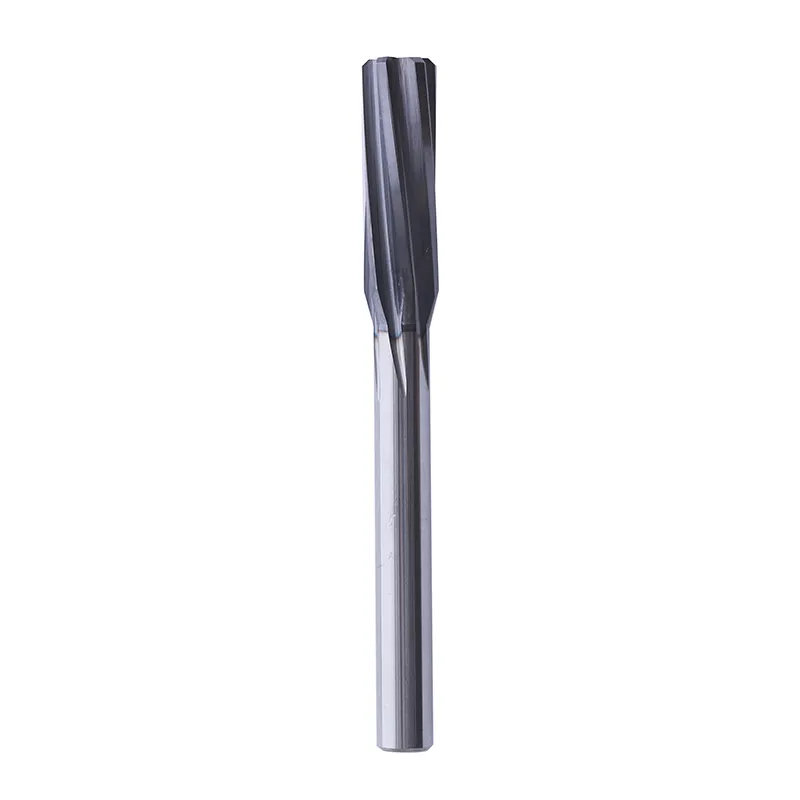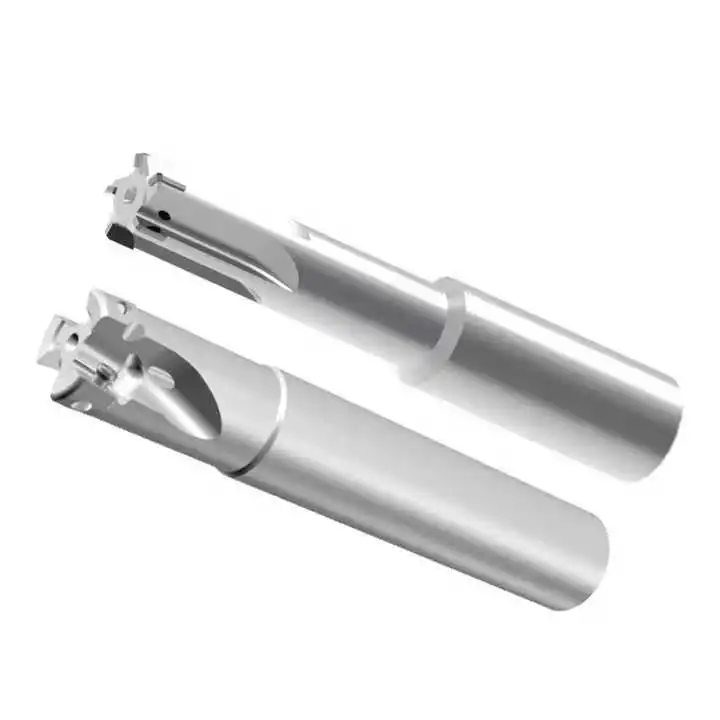
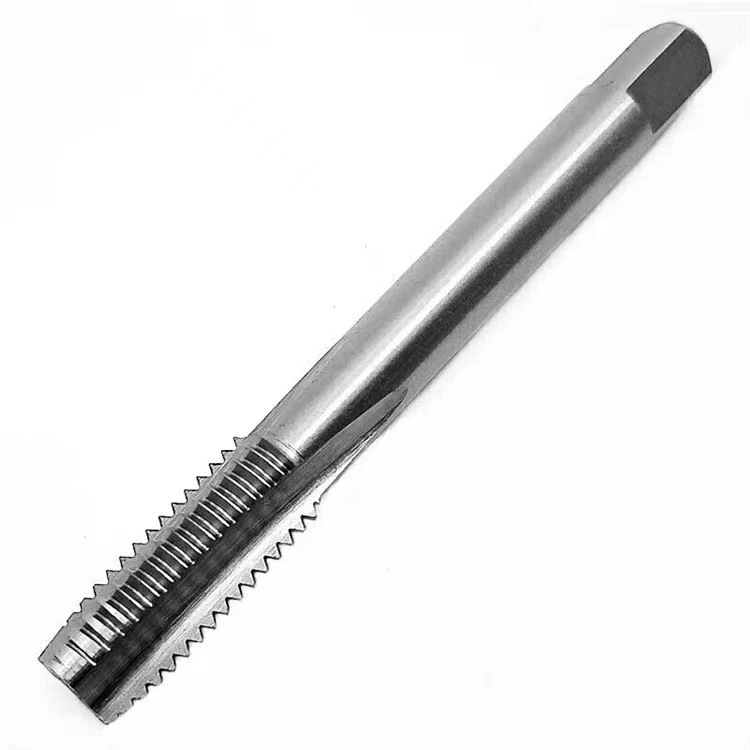



Narzędzie do wytaczania małych otworów PCD
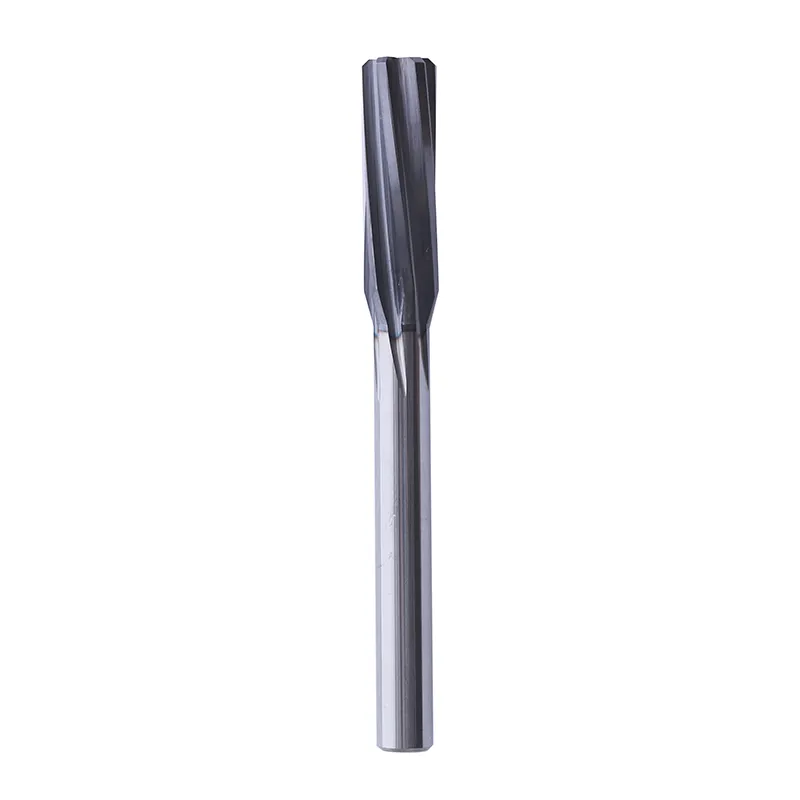
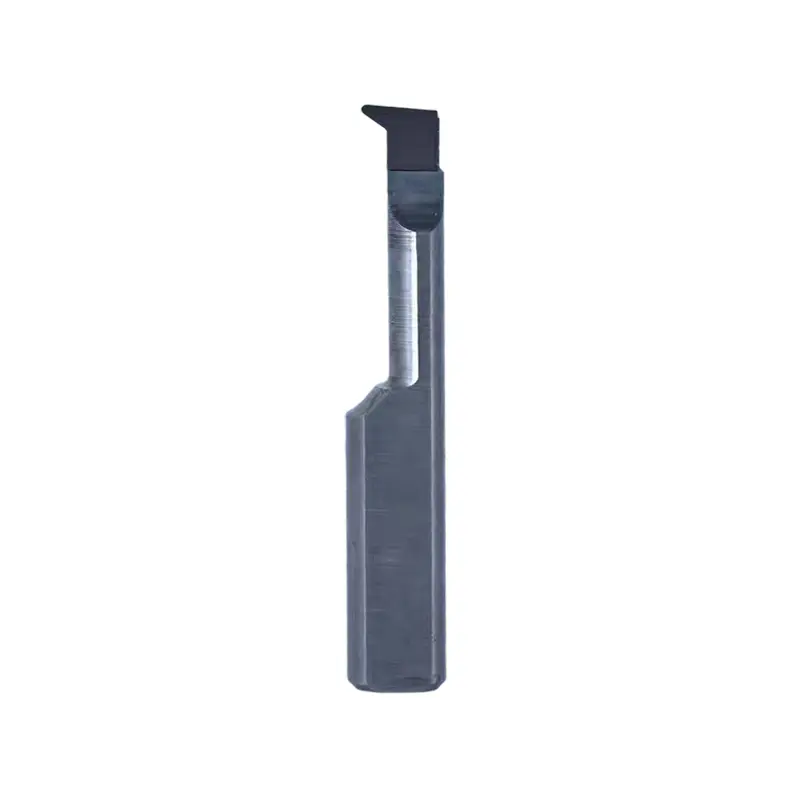
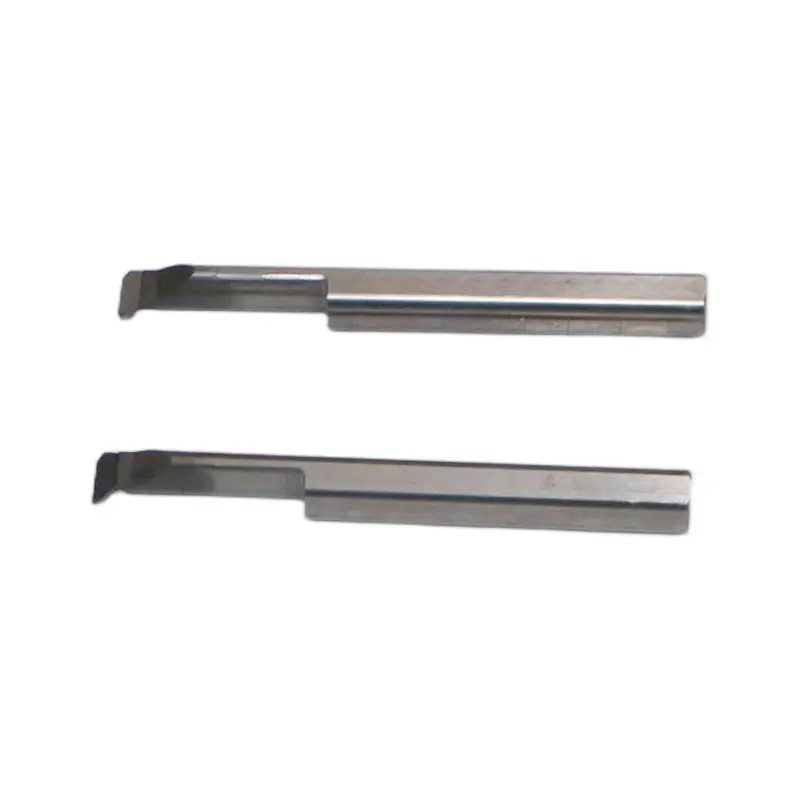
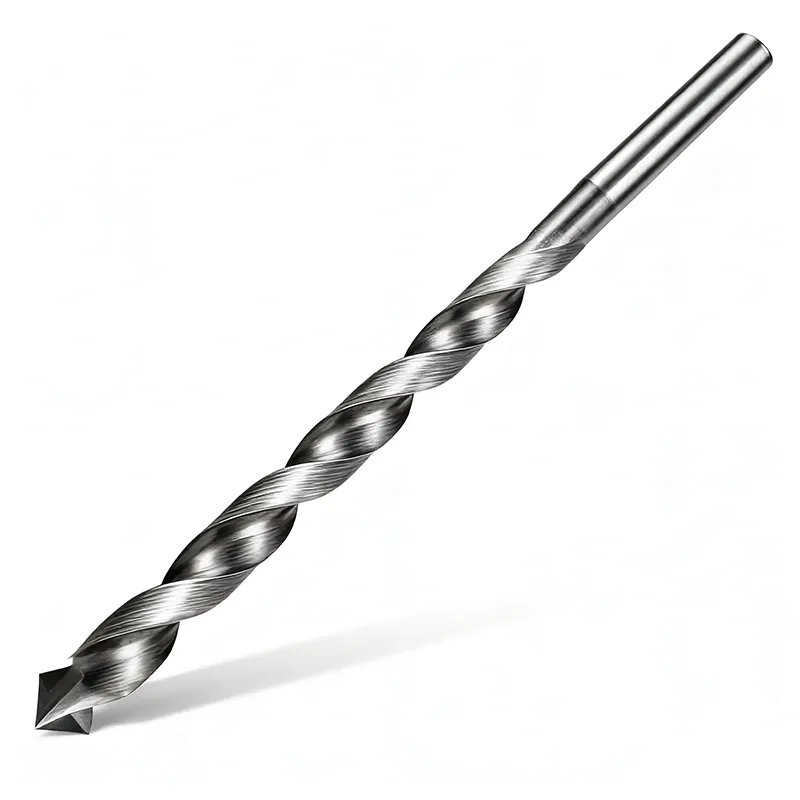
Narzędzia do wytaczania małych otworów PCD firmy Wangdefu są przeznaczone do precyzyjnego rozwiercania małych otworów i obróbki otworów przelotowych. Jako wiodący chiński producent i fabryka zapewniamy narzędzia o wysokiej wydajności, które zapewniają najwyższą dokładność, wydajność i niezawodność, spełniając wymagania złożonych zastosowań przemysłowych.
Wangdefu Durable PCD wytaczadło do małych otworów to bardzo precyzyjne narzędzie do obróbki otworów o małej średnicy, wykonane z polikrystalicznego diamentu (PCD), szczególnie odpowiednie do precyzyjnej obróbki otworów o wysokiej twardości i materiałów trudnych do obróbki.
Co robi ten produkt?
1. Precyzyjna obróbka otworów, średnica może wynosić zaledwie 0,5 mm
2. Stabilność obróbki materiału o wysokiej twardości, odpowiednia do stopów aluminium, miedzi, materiałów kompozytowych itp.
3. Cięcie z dużą prędkością skraca czas cyklu produkcyjnego
4. Zmniejsz ryzyko wibracji i deformacji oraz zapewnij spójność apertury
5. Nadaje się do produkcji masowej i opracowywania prototypów
Jakie są zalety produktu?
1. Supertwarde końcówki PCD + mocna matryca, doskonała trwałość i sztywność
Materiał końcówki narzędzia wykonany jest z wysokiej jakości PCD (wielkość ziarna diamentu 1–3 μm), o twardości przekraczającej HV10000 i odporności na zużycie 10–50 razy większej niż węglik spiekany. Podczas obróbki materiałów odpornych na zużycie, takich jak stop aluminium o wysokiej zawartości krzemu, żywotność można wydłużyć ponad 30 razy.
Korpus narzędzia wykonany jest z bardzo drobnoziarnistego węglika spiekanego lub stali stopowej 42CrMo. Po próżniowej obróbce cieplnej + azotowaniu minimalna średnica chwytu narzędzia może osiągnąć φ3 mm, a stosunek głębokości do średnicy (L/D) może osiągnąć 5:1 - 15:1. Obróbka głębokich otworów bez deformacji narzędzia wibracyjnego, prostoliniowość listwy prowadzącej ≤0,001mm.
To wysokiej jakości narzędzie do wytaczania małych otworów PCD sprawia, że obróbka głębokich otworów jest bardziej stabilna, szczególnie w przypadku precyzyjnych projektów mikrootworów.
2. Precyzyjna krawędź + zoptymalizowana geometria, dokładne cięcie bez zadziorów
Główna krawędź skrawająca wykorzystuje proces szlifowania mikrokrawędzi, ostrość krawędzi skrawającej sięga 0,01 mm, kąt natarcia wynosi +5°-+15°, szczególnie nadaje się do metali nieżelaznych, skutecznie hamując gromadzenie się wiórów.
Innowacyjna konstrukcja „stały wierzchołek + podwójna prowadnica”, dokładność średnicy prowadnicy ≤0,003 mm, bicie ≤0,002 mm, odchylenie okrągłości otworu <0,005 mm, współosiowość kontrolowana w granicach 0,012 mm.
Wąski kanał odprowadzający wióry jest odpowiedni do małych otworów, łamanie wiórów jest krótkie i nie jest blokowane, a stabilność obróbki jest poprawiona.
3. Wydajne chłodzenie + właściwości o niskim tarciu, płynne przetwarzanie
Obsługuje tryb podwójnego chłodzenia chłodzenia wewnętrznego/chłodzenia zewnętrznego, minimalną średnicę wewnętrznego otworu chłodzącego φ0,8 mm, bezpośrednią krawędź tnącą chłodziwa pod wysokim ciśnieniem, szybkie odprowadzanie ciepła i spłukiwanie wiórów.
Materiał PCD o naturalnym niskim współczynniku tarcia (0,05 - 0,1), przy polerowanej obróbce krawędzi, chropowatość obrobionej powierzchni może wynosić zaledwie Ra0,2 - 0,8 μm, aby uzyskać „wytaczanie zamiast szlifowania” bez wtórnego polerowania.
Konstrukcja narzędzia do wytaczania małych otworów PCD o niskim współczynniku tarcia znacznie poprawia wydajność obróbki mikrootworów i zmniejsza zużycie narzędzia.
Podstawowe specyfikacje produktu
|
Typ parametru |
Dostępne opcje |
|
Typ narzędzia |
Narzędzie do wytaczania małych otworów z litego PCD, narzędzie do wytaczania z wymiennymi PCD, narzędzie do wytaczania PCD do otworów nieprzelotowych |
|
Materiał korpusu narzędzia |
Bardzo drobnoziarnisty węglik, stal stopowa 42CrMo |
|
Materiał główki narzędzia |
Diament polikrystaliczny (PCD) o wielkości ziaren 1–3 μm |
|
Średnica otworu obróbkowego |
φ1,5–20 mm (standard), średnica mikrootworu dostosowywana do φ0,8 mm |
|
Stosunek długości do średnicy (L/D) |
5:1, 8:1, 10:1, 15:1 (do zastosowań w głębokich otworach) |
|
Typ chwytu |
Chwyt prosty, stożek Morse'a (nr 1–2), mikrointerfejs BT30/HSK-E25 |
|
Metoda chłodzenia |
Chłodzenie zewnętrzne, chłodzenie wewnętrzne (mikrociśnieniowe otwory na chłodziwo wewnętrzne) |
|
Dokładność obróbki |
Tolerancja średnicy otworu IT6–IT8, chropowatość powierzchni Ra0,2–0,8μm |
|
Obowiązujące materiały |
Aluminium i stopy aluminium, stopy miedzi, stopy magnezu, tworzywa sztuczne wzmacniane włóknem węglowym (CFRP), grafit, stopy aluminium o wysokiej zawartości krzemu itp. |
Scenariusze zastosowań
Pole elektroniczne 3C: mikrootwór montażowy w ramce telefonu komórkowego (φ2,0 mm), chropowatość powierzchni Ra0,4 μm, trwałość pojedynczego narzędzia 5000 otworów, 20 razy większa niż w przypadku narzędzi z węglików spiekanych.
Przemysł motoryzacyjny: Przy użyciu najnowszego narzędzia do wytaczania małych otworów PCD mikrootwory wtryskiwaczy silnika (φ1,8 mm, stosunek głębokości do średnicy 12:1) są obrabiane z wykorzystaniem wewnętrznego układu chłodzenia. Tolerancję apertury utrzymuje się na poziomie ±0,005 mm, co poprawia dokładność wtrysku paliwa o 15% i w pełni spełnia krajowe normy emisji VI.
Dziedzina lotnicza: otwór stopniowy w skorupie ze stopu aluminium w awionice (φ3,5 mm), współosiowość 0,01 mm, odpowiedni do warunków skrawania z dużą prędkością, wydajność przetwarzania jest o 40% wyższa niż w przypadku tradycyjnych narzędzi.
Precyzyjne pole instrumentu: otwór wewnętrzny obudowy mikrołożyska (φ1,5 mm), okrągłość otworu 0,003 mm, wykończenie powierzchni Ra0,2 μm, brak konieczności późniejszego szlifowania, doskonała konsystencja wsadu.
Zalecane parametry skrawania
|
Tworzywo |
Szybkość cięcia (Vc) |
Szybkość podawania (f) |
Osiowa głębokość skrawania (Aplikacja) |
|
Stop aluminium 6061 |
300–600 m/min |
0,02–0,08 mm/obr |
0,1–0,5 mm |
|
Miedź (T2) |
200–400 m/min |
0,03–0,10 mm/obr |
0,2–0,8 mm |
|
Stop aluminium o wysokiej zawartości krzemu (AlSi12) |
150–300 m/min |
0,01–0,05 mm/obr |
0,1–0,3 mm |
|
Tworzywa sztuczne wzmocnione włóknem węglowym (CFRP) |
100–200 m/min |
0,01–0,03 mm/obr |
0,05–0,2 mm |
Uwaga: Przy obróbce otworów nieprzelotowych zaleca się pozostawienie 0,5–1 mm na odprowadzanie wiórów. W przypadku mikrootworów (φ < 2 mm) należy użyć maszyny o dużej sztywności, aby uniknąć wibracji wpływających na dokładność. Określone parametry można dostosować w zależności od wydajności maszyny i struktury przedmiotu obrabianego.
Obsługa posprzedażna
Zapewnij dobór narzędzi i optymalizację parametrów obróbki.
Wskazówki dotyczące instalacji i obsługi (tekstowe lub wideo).
Pomoc techniczna zdalna lub na miejscu.
Regularnie śledź wydajność wykorzystania narzędzi i dostarczaj rozwiązania optymalizacyjne.
Pakowanie i wysyłka
Indywidualne opakowanie ochronne dla każdego narzędzia.
Eksportuj standardowe i niestandardowe wsparcie w zakresie opakowań.
Stabilna logistyka globalna; często eksportowane do Europy, Ameryki i Azji Południowo-Wschodniej.
Szybka dostawa do masowej produkcji.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 2, nr 21 Mold Road, Daqi Street, dystrykt Beilun, Ningbo, prowincja Zhejiang, Chiny
-
Tel
-
E-mail
Prześlij szczegóły swojego projektu, aby szybko otrzymać wycenę narzędzi skrawających CNC, prototypów obrabianych CNC, bloków zaworowych CNC. Nasi eksperci zoptymalizują koszty i terminy, aby zapewnić Państwu rozwiązanie wysokiej jakości.
Produkty powiązane

Zalecenia dotyczące wiadomości